

陽極酸化アルミニウム押出材: 種類、厚さのグレード、合金の選択
2 つの押出実行は、同じシフトで同じダイから出ます。陽極酸化ラインからは均一なシャンパントーンで戻ります。もう一方の面は乳白色に戻り、ウェルド ラインに沿って暗くなります。通常、陽極酸化処理剤が原因となりますが、多くの場合、原因は上流にあり、合金の化学的性質、焼入れ速度、金型の状態、またはプロファイルがラックに置かれる方法などにあります。
まず簡単に答えます。陽極酸化アルミニウムの押出材はコーティングされた金属ではありません。陽極酸化処理により、プロファイルの外皮がアルミニウム自体から成長する酸化アルミニウム層に変換されます。そのため、仕上げが欠けにくく、屋外でも色を保持し、染色、シール、または摩耗に備えた硬化が可能です。バッチ全体でその結果を安定して維持できるかどうかは、ラックがタンクに入るずっと前に行われる決定にかかっています。
陽極酸化が押し出しプロファイルに与える影響
タンク内では、押出成形品が希酸電解質中でアノードになります。直流電流により酸素が表面に移動し、そこでアルミニウムと結合して酸化アルミニウムが形成されます。この層は元の表面から金属の内部だけでなく外側にも成長するため、完成したプロファイルは、すべての面のコーティング厚さの一部だけ未加工の押出成形品よりも大きくなります。 20 ミクロンのコーティングは、片面あたり約 8 ~ 10 ミクロンを追加することができ、圧入やスライド ジョイントに十分な影響を与えます。
2 つの構造上の詳細が他のすべてを推進します。形成されたままの酸化物は多孔質であり、それらの微細な孔は有機染料を受け入れてシャンパン、ブロンズ、黒、またはカスタムカラーを生成します。次に、毛穴を閉じる必要があります。熱い脱イオン水、酢酸ニッケル、または冷たいフッ化ニッケル系で密閉すると、染料が閉じ込められ、腐食性能が回復します。シール不良は後で現れます。実験室での塩水噴霧検査に合格したプロファイルでも、屋外では 1 シーズン以内に変色する可能性があります。
陽極酸化プロファイルが塗布されたコーティングよりも長持ちする理由
- 耐食性: 適切に密閉された酸化物層は化学的に安定しており、陽極酸化された 6063 および 6061 プロファイルは数百時間の中性塩水噴霧テストに定期的に合格します。
- 衝撃と摩耗: 酸化物はその下のアルミニウムよりも硬く、表面と一体化しているため、塗膜のようにへこんだエッジで剥がれたり剥げたりすることはありません。
- 色の安定性: 仕上げは無機的で、多くの有機コーティングのように紫外線にさらされてもチョーキングしません。
- 誘電体表面: 陽極層は電気を通さないため、表面を絶縁する必要があるソケットハウジングやその他の電気的プロファイルに適しています。
- メンテナンス: 中性洗剤、ぬるま湯、柔らかい布で表面を修復します。ワックスもタッチアップもなし。
図面には 2 つのトレードオフが含まれています。陽極酸化物は熱障壁であるため、表面に耐摩耗性が本当に必要な場合を除き、ヒートシンクには通常 5 ~ 10 ミクロンの薄いタイプ II 層のみを設ける必要があります。 40 ~ 50 ミクロンの硬質陽極酸化処理は摩耗にはるかに耐えますが、測定可能な熱抵抗が追加され、鋭いコーナーでの疲労強度が低下します。 2 番目のトレードオフは寸法に関するものです。層はあらゆる表面に形成されるため、硬質陽極酸化部品には十分な公差が必要で、通常はネジ山や穴をマスキングする必要があります。
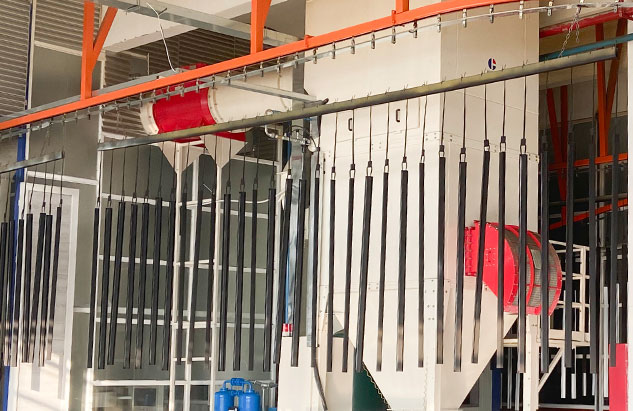 アルミニウム合金部品の硬質陽極酸化処理サービス 要求の厳しい自動車、航空宇宙、機械、工具部品に適したプロセス制御、シーリング、および厚さのオプションを備えた厚い耐摩耗性酸化層に使用します。 製品を見る→
タイプ I、タイプ II、およびタイプ III: 職務に応じた指定
ほとんどの仕様は MIL-A-8625 または同等の規格を参照しており、タイプ番号によって仕上げ業者はどの電解液と厚さの範囲で作業するかを判断できます。
| 指定 | 電解質 | 一般的な厚さ | 表面硬度 | どこに当てはまるか |
|---|---|---|---|---|
| タイプI、クロム酸 | クロム酸 | 0.0001 ~ 0.0007 インチ (2.5 ~ 18 ミクロン) | 低い | 寸法変化を最小限に抑えながら、疲労に敏感な部品や複雑な部品に薄い層を形成 |
| II型、硫酸 | 硫酸 | 0.0002 ~ 0.0010 インチ (5 ~ 25 ミクロン) | 中等度 | 建築、家電、一般的な耐食性、およびほとんどの染色色のベースとなります。 |
| タイプ III、硬質陽極酸化処理 | 硫酸, lower temperature | 0.0005 ~ 0.0045 インチ (13 ~ 114 ミクロン)、多くの場合 2 ミル | 高、約 400 ~ 500 HV | 耐摩耗性が必要な摩耗面、摺動コンポーネント、部品 |
クラスは 2 番目の次元を追加します。クラス I は染色されていないことを意味し、クラス II は染色されていることを意味します。建築プロジェクトでは、さらに進んで、発注書に AA-M12C22A41 などの AA 指定を書き込むことがよくあります。これにより、外観を仕上げ業者の判断に委ねるのではなく、色や光沢とともにコーティングの厚さが特定されます。
 色と厚さのオプションを備えた陽極酸化アルミニウム押出プロファイル シルバーホワイト、ブラック、ブロンズ、シャンパン、二次染料の色、複数の陽極酸化厚さグレード、製造、および建築からエレクトロニクスまでの用途を提供します。 製品を見る→
合金の選択により、染料が決まる前に色が決まります
陽極酸化は合金内のあらゆるものを増幅します。銅、鉄、シリコン、マンガンはすべて酸化物の色調に影響を与えるため、印刷機では同じに見える 2 つのプロファイルでも、2 つの色合いが異なる仕上がりになる場合があります。
- 6063 は主力の押出合金で、透明または着色した硫酸陽極酸化をきれいに処理します。
- 6463 は鉄とシリコンの含有量を低く抑えるため、灰色ではなく明るい陽極酸化処理を行います。そのため、装飾的なトリムやアプライアンスのビーズに使用されます。
- 6061 は強度が高く、加工性も優れていますが、合金元素によりコーティングが暖色系のグレーになり、色のマッチングが制限されます。
- 7xxx 合金は陽極酸化処理されますが、一般に暗い色に仕上がります。また、銅の含有量が多い 2xxx 合金は装飾加工には適していません。
プロセス履歴はタンクにも表示されます。不均一な焼き入れ、冷間ダイ、または低い出口温度により、縞や流れの線が残る場合があります。これらは、押出成形後は見えないままですが、陽極酸化後に目立つようになります。だからこそ、 押出プロセスと合金の選択ガイド 陽極酸化ラインでバッチが拒否された後ではなく、新しいプロファイルが引用される前に読む価値があります。
バッチ間で色と厚さを一定に保つ
一貫性とは約束ではなくプロセスの規律です。ほとんどの作業は 3 つのコントロールで実行されます。
- 物理的なマスターサンプルは、日光や取り扱いを避けて保管され、同じ光の下ですべての実行を評価するために使用されます。 D65 の視聴ブースとショーウィンドウは一致しませんが、重要なのはブースです。
- 色の許容値の数値。通常、最初のバッチの出荷前に書面で合意されたデルタ E 制限として記述されます。
- 染料ロット制御。浴の化学薬品、染料濃度、温度、浸漬時間を各負荷ごとに記録するため、推測ではなく偏差を追跡できます。
ラックマークも前線での決定に値する。ラックがプロファイルに接触する部分には電流が流れないため、すべての接点は裸のアルミニウムのままになります。エレベータのかごパネルまたはシャワーエンクロージャのプロファイルでは、これらのマークを隠れた面、内側のリターン、またはカットオフ端に計画する必要があります。シール後に目に見える面にラックマークを見つけると、バッチ全体にコストがかかります。
陽極酸化された押出材が実際に機能する場所
外観と耐久性が総合的に判断される場合には、陽極酸化プロファイルがその地位を確立します。
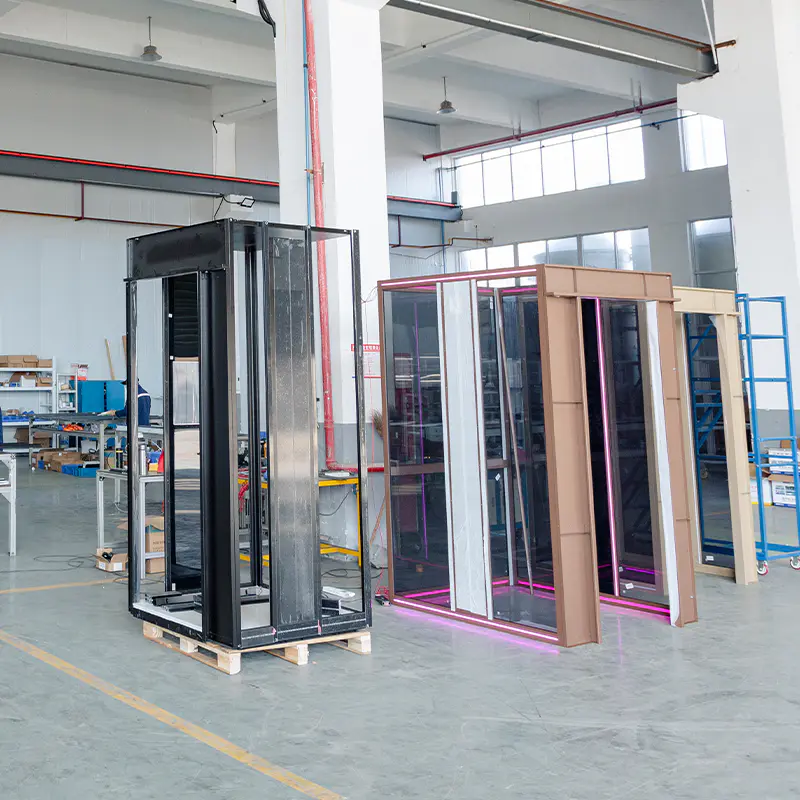
- エレベータかごおよびシャフトのプロファイル: 交通量の多いかごには、洗浄用化学薬品や絶え間ない手の接触に耐え、傷がつかない表面が必要です。
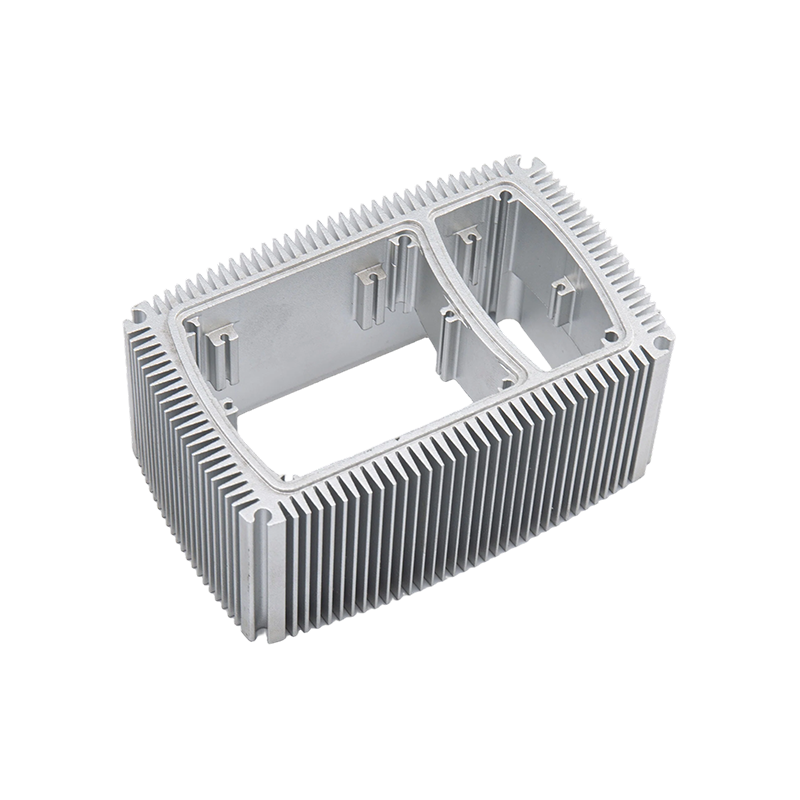
- ヒートシンク: LED およびパワーエレクトロニクスのハウジングは、制御された熱ペナルティによる腐食保護のために陽極酸化ヒートシンクプロファイルを使用しています。
- ヒーターと真空管: 使用温度が高いと、ポリマー コーティングの上に安定した酸化物層が形成されやすくなります。
- キッチン用品: マットアルマイト処理されたプロファイルは傷がつきにくく、塗装されたものよりも高温に耐えます。
- シャワーエンクロージャ、タオルラック、ソケット: バスルーム設備を着色陽極酸化処理でカバーし、精密押し出し成形によりソケットの形状を寸法的にタイトに保ちます。
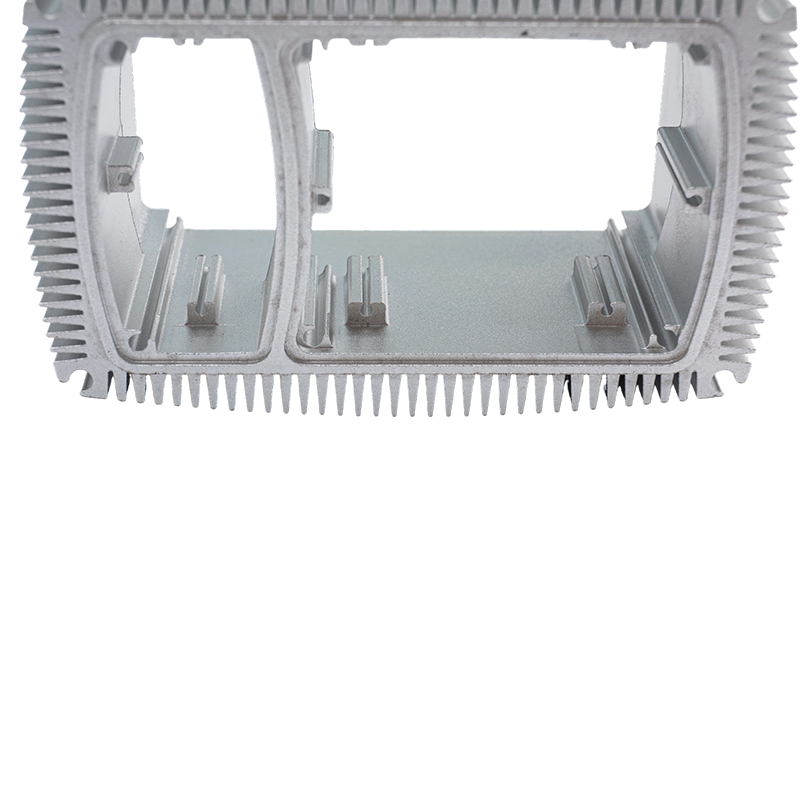 高熱伝導性アルマイト処理アルミニウム製ヒートシンクプロファイル このリストには、購入者からの問い合わせ用に陽極酸化アルミニウム ヒートシンクのプロファイルが表示され、確認すべき仕様、パラメータ、会社概要のセクションが含まれています。 製品を見る→
注文をリリースする前の調達チェックリスト
- 単なる「アルミニウム」ではなく、合金と焼き戻しに名前を付けます。 6063-T5 と 6061-T6 は異なる色に陽極酸化され、異なる加工が施されます。
- 陽極酸化処理のタイプ、クラス、厚さの範囲を規格別に記載します (例: Type II、Class II、0.0004 ~ 0.0007 インチ)。
- 写真や説明文ではなく、物理的なカラーマスターとデルタ E リミットを添付してください。
- 加工順序を決めます。陽極酸化処理後に切断またはタップ加工を行うと、地金が露出します。陽極酸化前のマスキングはコストがかかりますが、きれいな外観を保ちます。
- 腐食試験方法と時間を設定します。通常は ASTM B117 に準拠した中性塩水噴霧です。
- ラッキング位置と化粧面の最大許容接触マークをマークし、すべての合わせ面での寸法の増加を考慮します。
これら 6 つの点をカバーする仕様は、それぞれの点について議論するのではなく測定できるため、論争に耐えられます。
陽極酸化表面を損傷せずに洗浄する
食器用中性洗剤、ぬるま湯、柔らかい布で、ほぼすべての状況に対処できます。強いアルカリは密閉された酸化物を攻撃し、仕上げを永久に鈍くするため、アルカリ性クリーナー、アンモニアベースのガラススプレー、漂白剤、研磨パッドは避けてください。屋外では、表面全体をこするのではなく、塩や建築物の粉塵を洗い流してください。陽極酸化されたプロファイルにはワックスは必要なく、再塗装はメンテナンス ルーチンの一部ではありません。
陽極酸化アルミニウム押出材は、色見本ではなくエンジニアリング要件として仕上げが指定されている場合に最適に機能します。合金、種類、厚さ、シーリングとラッキングはすべて最終部品に指紋を残し、生産を開始する前にそれぞれの指紋を図面に書き込むことができます。
銀都アルミニウムは、1985 年以来、浙江省南浔市でアルミニウム異形材の押出加工と仕上げを行っており、陽極酸化、硬質陽極酸化、粉体塗装、PVDF コーティング、CNC 機械加工を 1 つの屋根の下で実行しており、年間約 10,000 トンの異形材の生産能力があります。図面ですでに特定の合金と陽極酸化処理のクラスが必要な場合、次のステップは押し出しと仕上げのルートを確認することです。 当社のアルミニウムプロファイル製品群 当社が社内で製造するエレベーター、ヒーター、キッチン用品、バスルーム設備の標準形状をリストします。
前の投稿
前の記事はありません
次の投稿
アルミニウム窓フレームのプロファイル: 購入者向けの合金、仕上げ、および公差ガイド
住所
中国浙江省湖州市南浔区南浔鎮陽華村工業団地18号
クイックメニュー
ニュースレターを購読する
著作権© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 カスタムアルミニウム押出材メーカー

