

アルミニウムの熱伝導率: 合金データ、焼き戻し効果、およびそれが重要な理由
実用的な出発点: アルミニウムの熱伝導率
パワーコンバーター、LED ドライバー、またはヒーター アセンブリー用のアルミニウム ヒートシンクを指定する場合、通常はアルミニウムの熱伝導率という数値が最初に考えられます。純アルミニウムが近くにあります 237W/m・K 、ただし、図面内の押し出し合金はほぼ確実にこれより低くなります。その違いは実験室の詳細ではありません。それにより、フィンの厚さ、ベースプレートの面積、およびアセンブリのコストが変わります。
ほとんどの押出放熱部品では、6063-T5 および 6061-T6 がデフォルトのオプションです。 6063-T5 は約 209 W/m・K を提供しますが、6061-T6 は 167 W/m・K に近い値です。この 42 W/m·K ギャップによって、必要なフィンの数と、部品が熱源から熱をどれだけ速く移動させるかが決まります。
銅は熱伝導性がはるかに優れていますが、アルミニウムは銅に比べて重量が約 3 分の 1 であり、部品あたりのコストが低いため、多くのヒートシンク、ヒーター プロファイル、構造部品には依然として実用的な選択肢です。キログラムあたりの熱性能を比較すると、アルミニウムに勝るものはありません。
熱伝導率の測定内容と単位が重要な理由
熱伝導率 (k) は、温度勾配下で熱が材料を通過する速さを定量化します。ワット/メートルケルビン (W/m・K) で表現すると、一方の面が反対側の面より 1 K 高いときに 1 m の立方体を通過するワット数がわかります。 k が高いほど、熱流に対する内部抵抗が低いことを意味します。
測定方法
バルクアルミニウム製品の場合、メーカーは小さなサンプルにはレーザーフラッシュ技術などの方法を使用し、大きなセクションにはガード付きホットプレートまたは熱流量計による方法を使用します。温度が室温を超えるとアルミニウムの導電率が低下するため、測定温度は重要です。 1 つの数値のみを報告するデータシートは、実際の動作範囲を反映していない可能性があります。
アルミニウムの導電率範囲が実際に何を意味するか
167 W/m・K のような値は、長さ 100 mm の押し出し成形品と断面 1000 mm² を比較するまでは抽象的に聞こえます。 20 K の温度差では、その部品は 6061-T6 で作られた場合は約 33 W、6063-T5 で作られた場合は約 42 W を伝導します。実際のヒートシンクでは、その違いはフィンが短くなり、通気抵抗が低くなり、全体のエンベロープが小さくなります。
アルミニウム合金の熱伝導率:代表値
純粋なアルミニウムは、アルミニウム族の中で最も高い導電率を持っていますが、純粋な金属は柔らかすぎて、ほとんどの構造および熱放散プロファイルには適しません。シリコン、マグネシウム、銅、亜鉛などの合金元素は電子を散乱させ、導電性を低下させます。その後、熱処理によりこれらの元素が粒子に再配列されます。そのため、同じ合金でも焼き戻しが異なると異なる k を示すことがあります。
| 等級と気性 | 熱伝導率(W/m・K) | 一般的な使用方法 |
|---|---|---|
| 純アルミニウム(99.9%) | 237 | 標準物質、箔、特殊電気部品 |
| 1100-O | 222 | 化学装置、反射板 |
| 3003-H14 | 193 | 一般板金、フィンストック |
| 5052-H32 | 138 | 船舶用部品、燃料タンク |
| 6061-T6 | 167 | 構造プロファイル、フレーム、カスタム押し出し |
| 6063-T5 | 209 | ヒートシンク、構造プロファイル、ヒーターコンポーネント |
| 2024-T4 | 121 | 航空宇宙部品、高強度用途 |
6063-T5 と 6061-T6 が押出成形ヒートシンクの主流となる理由
6063 は、良好な表面品質、適度な強度、および高導電率の T5 焼き戻しを兼ね備えているため、押出合金とよく呼ばれます。 6061 は強度が高く、加工が容易ですが、導電率は低くなります。設計にフィンと取り付けプレートが必要な場合、通常、6063-T5 は同じ重量でより優れた熱性能を発揮します。 6061-T6 は、部品に機械的負荷もかかる場合に意味があります。あ カスタムアルミニウム押出プロファイル 熱抵抗を低く抑えながら、各合金の強みを活かす形状にすることができます。
表面処理によりイメージが若干変わります。陽極酸化皮膜は耐摩耗性と耐食性を向上させますが、酸化物層自体の導電性は低くなります。薄い陽極酸化層では、追加される熱抵抗は小さくなります。ただし、厚く硬質の陽極酸化処理を行うと熱の流れが減少する可能性があります。保護と導通の両方が必要な部品には、 陽極酸化アルミニウム押出プロファイル コーティングの厚さが熱設計に合わせて制御されている限り、一般的な選択肢として残ります。
アルミニウムの熱伝導率を下げる要因
合金組成
すべての合金元素は異なる挙動をします。 6xxx 合金のマグネシウムとシリコンは、導電性を適度に低下させます。 2xxx 合金のような銅は、より大きな低下を引き起こします。 7xxx 合金の亜鉛はその中間にあたります。したがって、グレードの選択は、導電性、強度、および表面仕上げへの応答の間のトレードオフになります。
焼き戻しおよび熱処理
6xxx 合金では、T5 焼戻しにより、多くの放熱用途に十分な強度を提供しながら、押出成形品の成形時の導電性をより多く保持する傾向があります。 T6 の気性はより強力になる可能性がありますが、多くの場合、k は低くなります。熱の移動が主な要件の場合は、部品の構造負荷に対して T5 が許容できるかどうかを確認してください。
温度と不純物
温度が上昇すると、格子振動により電子がより強く散乱されるため、k は低下します。鍛造合金中の鉄とシリコンの不純物は金属間粒子を形成し、これも導電率を低下させます。最大の伝導が必要な場合は、1xxx および 6xxx 合金の低鉄バージョンを利用できますが、コストは高くなります。
ヒートシンクとヒーターのプロファイルへの熱伝導率データの適用
ヒートシンクに最適なアルミニウム合金は、単に k が最も高いアルミニウム合金ではありません。プロファイルの形状、空気の流れ、表面積、および組み立て方法も必要です。押し出されたプロファイルは、熱が広がる場所とフィンが熱を逃がす場所に正確に材料を配置します。出発点は、合金の選択と金型の設計がどのように相互作用するかを理解することです。私たちの アルミニウム押出合金と設計ガイド ではさらに詳しく説明します。
ヒートシンクの突出部
パワー エレクトロニクス、LED ドライバー、モーター コントローラーの場合、多くの場合、フィンの間隔が制御された押し出し成形ヒート シンクで十分です。高導電性合金により温度均一性が向上し、部品実装領域の直下にホットスポットが形成されなくなります。生産部品に関しては、 高熱伝導率の陽極酸化アルミニウム製ヒートシンクプロファイル この要件を念頭に置いて作られています。
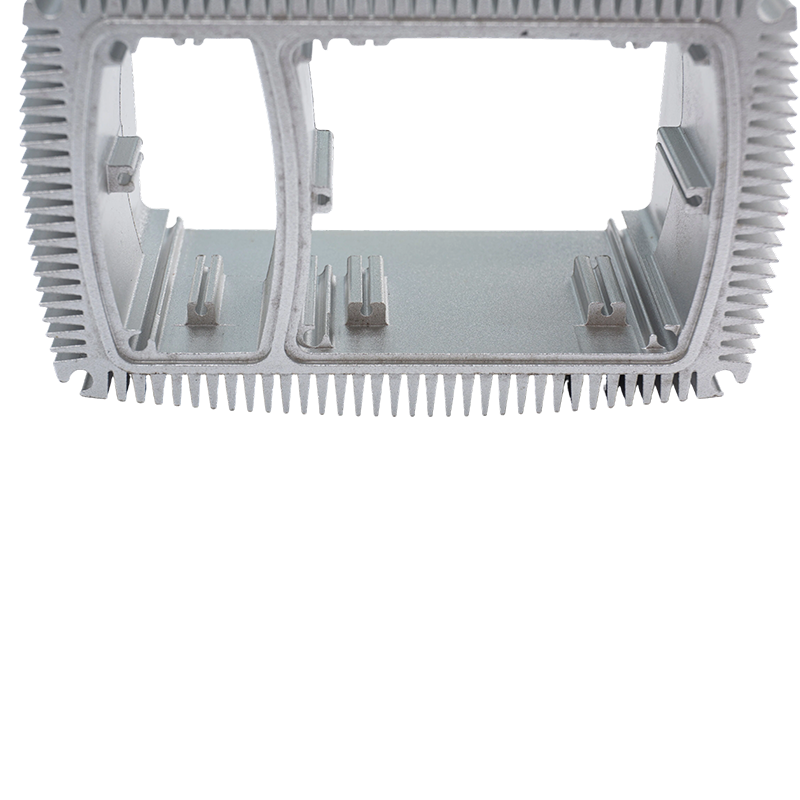 高熱伝導性陽極酸化アルミニウム ヒートシンク プロファイルのサプライヤー、Compan 配列 製品を見る→
ヒータープロファイル
ヒーターエンクロージャとダクトヒーターは、空気の流れが 1 つの場所で過熱しないように、均一な表面温度を必要とします。アルミニウムは軽量で伝導性に優れているため、熱がプロファイルに沿って素早く広がります。私たちの 高熱伝導率ヒーターアルミニウムプロファイル まさにその役割を果たすために押し出されたソリューションです。
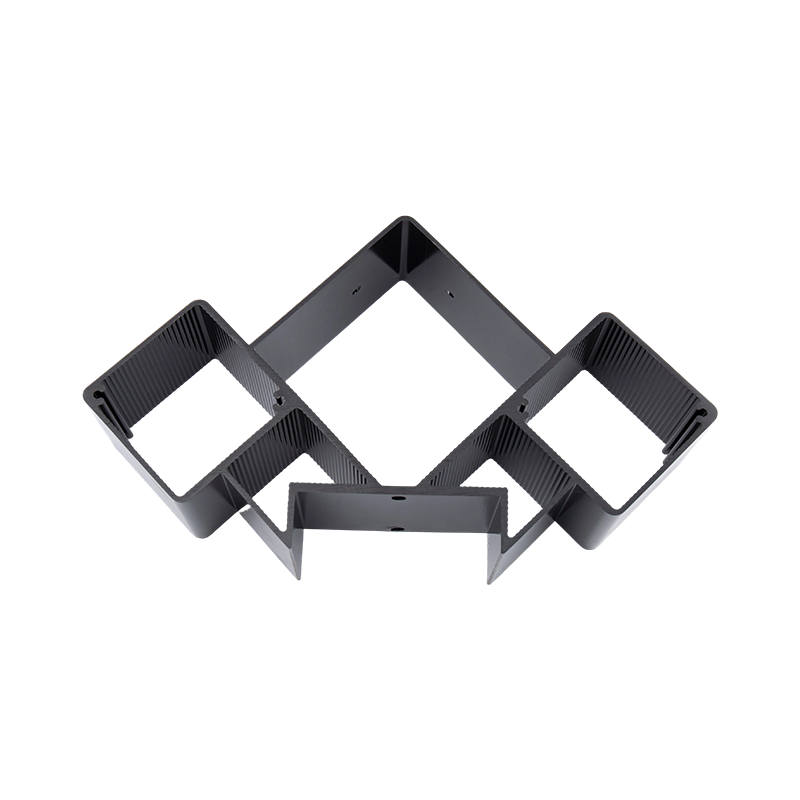 高熱伝導率ヒーター アルミニウム プロファイルのサプライヤー、会社 - 湖州 配列 製品を見る→
このデータをどうするか
必要な熱抵抗から始めて、それを満たす合金、焼き戻し、およびプロファイル形状を選択します。予算が許せば、6063-T5 または低鉄 6xxx 合金で試作し、実際の温度を測定します。教科書的な価値観だけに依存しないでください。サプライヤーのデータ、表面仕上げ、インターフェースの材質がすべて重要です。
ヒートシンクやヒータープロファイルなどの押出成形部品の場合、メーカーのプロセス管理は合金と同じくらい重要です。ダイフロー、熱処理、仕上げを理解しているサプライヤーは、一貫した熱性能を提供できます。このため、熱伝導率については、図面を凍結した後ではなく、設計段階で議論する必要があります。
前の投稿
アルミニウムの陽極酸化処理の色: オプション、制限、およびそれらを正しく指定する方法
次の投稿
アルミ押し出し材に粉体塗装はできますか?プロセスと準備ガイド
住所
中国浙江省湖州市南浔区南浔鎮陽華村工業団地18号
クイックメニュー
ニュースレターを購読する
著作権© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 カスタムアルミニウム押出材メーカー

